有客户遇到过这种情况:好好的板料锯开之后,过几天发现翘了。不是钢材质量问题,多半是下料和加工顺序出了岔子。模具钢的变形控制,从第一锯就开始了。
变形的根源:内应力
钢板在轧制过程中内部残留着应力,整板状态下互相平衡。锯切打破了平衡,应力重新分布,材料就会缓慢变形。板越薄、切得越细长,变形越明显。这是材料特性,无法完全消除,但可以控制。
减少变形的四个要点
- 留足加工余量:下料尺寸在成品基础上四面留量,给后续校平和精加工留出空间
- 粗加工后放一放:开粗后静置一段时间让应力释放,再做精加工,精度更稳
- 对称加工:两面均匀去料,避免单侧切削过多造成新的应力不平衡
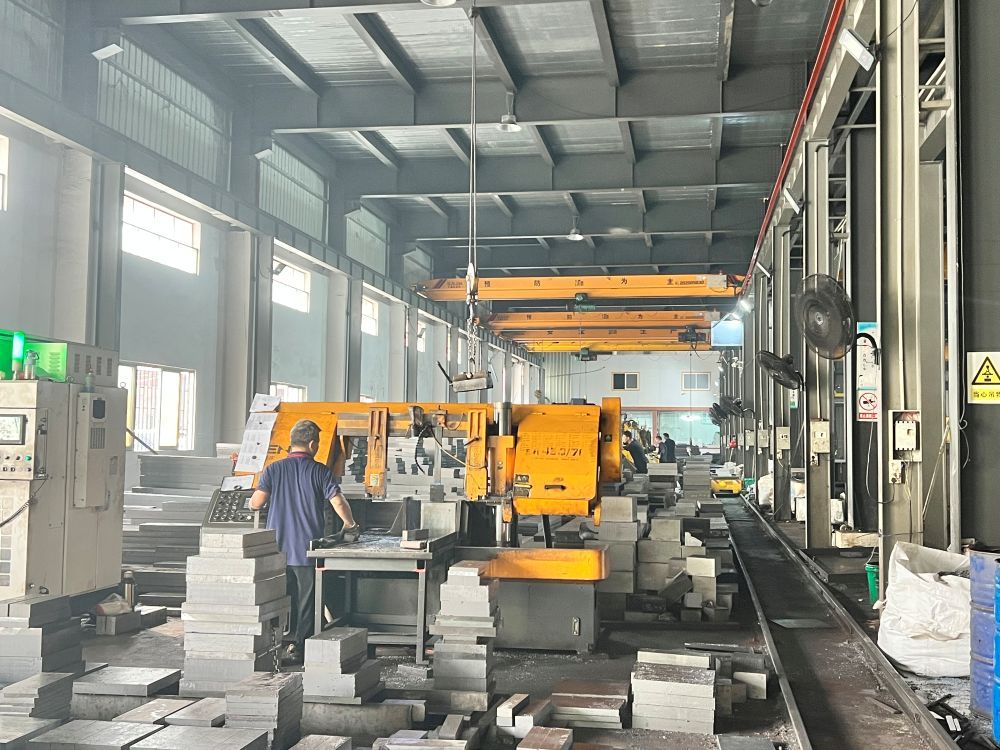
- 选对下料方式:带锯切割热影响小、切口平整,是模具钢下料的正确打开方式
规格料反而更省心
让材料商按图纸尺寸下料、甚至直接供精板,等于把应力释放和校平的环节交给了上游。材料商的大锯床、大水磨配合经验工艺,变形控制比小作坊现场处理稳定得多。
提示:对变形敏感的精密模板,建议直接订精板,并在图纸注明平面度要求,验收标准前置最省事。
我们配数控带锯和大水磨,规格料、光板、精板按图交付,变形问题在出厂前就替您解决好。